
L’IA physique : une nouvelle ère pour l’industrie manufacturière

L'article en bref
L’IA physique (Physical AI) associe l’intelligence artificielle aux machines et aux équipements industriels pour leur permettre de percevoir leur environnement, d’analyser les données et d’adapter leur fonctionnement en temps réel.
Elle complète les systèmes d’automatisation traditionnels en renforçant la flexibilité, la capacité d’adaptation et la résilience des installations industrielles, tout en s’appuyant sur une meilleure interconnexion entre les environnements informatiques (IT) et opérationnels (OT).
Les systèmes adaptatifs contribuent à améliorer le taux de rendement synthétique (TRS), à optimiser les consommations énergétiques et à renforcer la sécurité des opérateurs, pour une production plus performante, plus efficace et plus sûre.
Avec son écosystème ouvert ctrlX AUTOMATION, ses solutions d’entraînement sans armoire électrique et ses technologies de robotique collaborative, Bosch Rexroth fournit les briques technologiques essentielles à la conception d’usines plus intelligentes, flexibles et adaptatives.
L’IA physique (Physical AI) fait sortir l’intelligence artificielle des environnements purement numériques pour l’intégrer directement au cœur des machines, des robots, des lignes de production et des systèmes de transfert. Ces équipements deviennent capables de percevoir leur environnement, d’analyser les situations en temps réel et d’adapter leur comportement de manière autonome.
Pour les industriels qui conçoivent, exploitent ou modernisent leurs sites de production, l’IA physique représente bien plus qu’une évolution technologique. Elle marque une transformation profonde des architectures industrielles, en rapprochant les technologies opérationnelles (OT), les systèmes informatiques (IT), l’automatisation et l’exploitation des données.
Sa véritable valeur ajoutée réside dans sa capacité à répondre aux défis concrets de l’industrie manufacturière : réduire les arrêts de production imprévus, accroître la flexibilité des installations, améliorer la sécurité des opérateurs, optimiser les consommations énergétiques et accélérer la mise en production de nouveaux équipements.
Pourquoi l’industrie manufacturière a besoin de systèmes plus adaptatifs
L’industrie manufacturière fait aujourd’hui face à une pression concurrentielle croissante, alimentée par la convergence de défis opérationnels, technologiques et économiques.
D’un côté, les donneurs d’ordres et les marchés exigent des machines et des lignes de production toujours plus connectées, plus sobres en énergie et capables de s’adapter rapidement à des productions en petites séries. De l’autre, les chaînes d’approvisionnement mondiales restent exposées à des perturbations et à des difficultés d’approvisionnement imprévisibles, compliquant la planification industrielle à long terme.
À ces contraintes externes s’ajoutent des défis internes majeurs. La pénurie de compétences techniques et le renouvellement des générations constituent des enjeux croissants pour les industriels. Les départs à la retraite de techniciens expérimentés ne sont pas toujours compensés par l’arrivée de nouveaux professionnels qualifiés, ce qui fragilise la transmission des savoir-faire et la continuité des opérations.
Parallèlement, les exigences environnementales et les engagements de développement durable des entreprises accélèrent la transformation des sites de production. Les industriels doivent réduire leur consommation énergétique, limiter leurs émissions directes et indirectes (scopes 1 et 2), minimiser les rebuts de fabrication et améliorer la disponibilité de leurs équipements en réduisant les arrêts de production imprévus.
Ces transformations doivent néanmoins composer avec une réalité industrielle incontournable : le remplacement intégral des équipements existants est rarement envisageable, tant sur le plan économique qu’opérationnel. L’enjeu consiste donc à moderniser et à valoriser les installations en place (brownfield), en intégrant progressivement de nouvelles technologies et en les rendant compatibles avec les standards actuels de l’industrie.
Les limites structurelles de l’automatisation rigide
Dans un environnement industriel marqué par des changements permanents, l’automatisation traditionnelle, historiquement conçue pour des processus répétitifs, des volumes de production élevés et une faible variabilité, atteint certaines de ses limites. La rigidité de ces architectures peut devenir un frein à la flexibilité, à la réactivité et, à terme, à la compétitivité des entreprises.
Lorsqu’un système de production manque de souplesse, la moindre évolution des exigences ou des conditions de fonctionnement peut entraîner des difficultés à plusieurs niveaux :
- Une adaptation complexe des installations aux nouvelles exigences de production : un changement de format, une variation des caractéristiques des matières premières ou une nouvelle spécification produit peuvent nécessiter des modifications importantes des programmes des automates programmables industriels (API/PLC), des changements d’outillage et des phases d’essais mobilisant les équipements. Ces opérations ralentissent l’adaptation des lignes de production aux besoins du marché.
- Une intégration des données industrielles complexe et fragmentée : lorsque la collecte des données issues des équipements de production (OT) repose sur des passerelles propriétaires et des interfaces spécifiques, leur maintenance et leur évolution deviennent plus difficiles. Cette multiplication des interfaces peut également accroître la surface d’attaque en matière de cybersécurité et compromettre la fiabilité des échanges de données.
- Des données et des systèmes de gestion énergétique cloisonnés : lorsque les projets de modernisation (retrofit) dédiés au suivi des consommations énergétiques ou à la récupération de chaleur fonctionnent indépendamment des systèmes de supervision et de gestion de la production (SCADA, MES, ERP), les industriels disposent d’une vision partielle de leurs opérations. Ce manque d’interconnexion limite leur capacité à piloter efficacement les équipements et à optimiser les consommations à l’échelle du site.
L’IA physique ouvre de nouvelles perspectives pour dépasser ces limites. En associant l’intelligence artificielle aux systèmes physiques, aux capteurs et aux entraînements mécatroniques, elle permet aux équipements industriels de mieux percevoir leur environnement, d’analyser les variations des conditions de fonctionnement et d’adapter leur comportement en temps réel.
L’objectif est de rendre les installations plus flexibles, plus réactives et davantage autonomes, tout en maîtrisant la complexité des architectures d’automatisation.
La valeur stratégique pour les décideurs industriels
L’intégration de l’IA physique et des technologies adaptatives ne doit pas être motivée par la seule volonté d’innover. Pour les industriels, ces technologies doivent avant tout répondre à des enjeux opérationnels et économiques concrets.
Leur adoption constitue un investissement stratégique visant à améliorer la compétitivité, à préserver les marges et à assurer la continuité de la production. Leur valeur se mesure à leur capacité à répondre aux priorités spécifiques des différents décideurs industriels, qu’il s’agisse de performance opérationnelle, de flexibilité, de fiabilité ou de maîtrise des coûts.
La perspective de la direction d’usine (Plant Manager)
Pour les responsables de sites industriels, la valeur d’une technologie se mesure avant tout à son impact sur la performance, la fiabilité et la sécurité des opérations. L’objectif est de garantir une production stable et efficace, tout en maîtrisant les coûts et les ressources.
- Amélioration du taux de rendement synthétique (TRS/OEE) : maximiser la disponibilité, la performance et la qualité des lignes de production en identifiant et en réduisant les micro-arrêts, les pertes de cadence et les défauts qui affectent la productivité globale.
- Réduction des arrêts de production imprévus : anticiper les dérives mécaniques, hydrauliques ou électriques grâce à une surveillance continue des équipements et à l’analyse des données de fonctionnement. L’objectif est de détecter les signes précurseurs de défaillance afin de planifier les interventions de maintenance avant qu’une panne n’entraîne l’arrêt de la production.
- Renforcement de la sécurité des opérateurs : limiter l’exposition des collaborateurs aux tâches répétitives, pénibles ou présentant des risques ergonomiques grâce à des systèmes automatisés, adaptatifs et collaboratifs. Ces technologies contribuent à améliorer les conditions de travail, dans le respect des exigences de sécurité applicables aux machines industrielles.
- Optimisation énergétique et réduction de l’empreinte carbone : disposer d’une visibilité précise sur les consommations énergétiques des équipements et des processus, notamment par pièce produite. L’analyse des données permet d’identifier les sources de gaspillage, d’optimiser les phases de veille et de fonctionnement transitoire, et de soutenir les objectifs de décarbonation du site industriel.
La perspective de la direction des opérations (Operations Director)
Pour les directions des opérations, les enjeux dépassent la performance individuelle des équipements. Il s’agit de garantir la flexibilité des moyens de production, d’accélérer l’industrialisation de nouveaux produits et de faciliter l’intégration des technologies à l’échelle de plusieurs lignes ou sites industriels.
- Accélération de la mise sur le marché (time-to-market) : réduire les délais nécessaires à l’intégration de nouvelles lignes de production ou de nouvelles références produits. Des architectures d’automatisation flexibles et des outils d’ingénierie numérique permettent de raccourcir les phases de développement, de configuration et de mise en service.
- Simulation et validation virtuelle des installations : exploiter la mise en service virtuelle (virtual commissioning) et les jumeaux numériques (digital twins) pour simuler le comportement des machines, tester les programmes de commande et valider les interactions mécaniques et cinématiques avant leur déploiement physique. Cette approche permet d’identifier plus tôt les erreurs de conception, de limiter les ajustements sur site et de réduire les délais de mise en service.
- Interopérabilité et intégration simplifiée des équipements : faciliter la communication entre des machines, des systèmes de commande et des solutions logicielles provenant de différents fournisseurs. L’adoption de standards ouverts, comme OPC UA, et de protocoles de communication comme MQTT, permet de simplifier les échanges de données entre les environnements OT et IT, tout en limitant la dépendance aux interfaces propriétaires.
- Réduction des risques et des coûts de mise en service : déployer des équipements intelligents intégrant des fonctions avancées de diagnostic, de configuration et, lorsque la technologie le permet, d’auto-étalonnage. Ces capacités contribuent à simplifier l’installation, à réduire les interventions techniques sur site et à limiter les ajustements nécessaires après le démarrage de la production.
Les six critères clés de l’IA physique
L’efficacité de l’IA physique et des systèmes de production adaptatifs se mesure à leur capacité à répondre aux défis opérationnels des industriels et à générer des améliorations concrètes et mesurables sur le terrain.
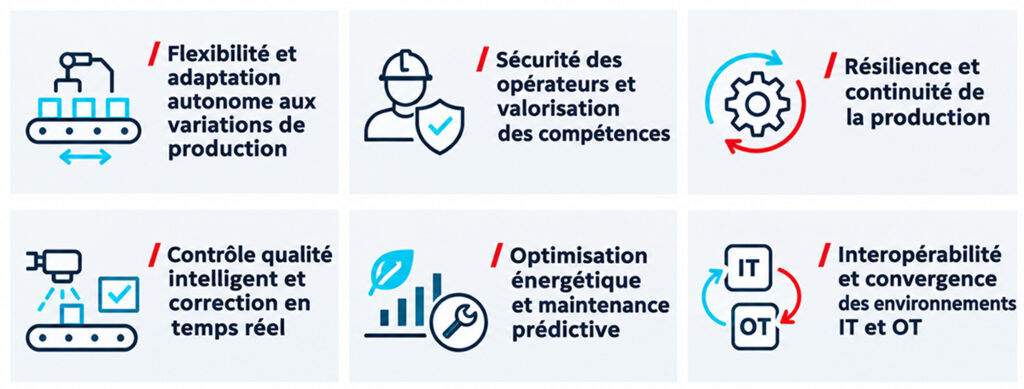
1. Flexibilité et adaptation autonome aux variations de production
Permettre aux équipements de s’adapter en temps réel aux variations dimensionnelles, aux différences d’état de surface et aux changements de format. Grâce à l’analyse des données issues des capteurs et à l’adaptation des paramètres de fonctionnement, les systèmes peuvent gérer une plus grande diversité de produits tout en limitant les interventions manuelles, les opérations de recalibrage et les temps de changement de série.
2. Sécurité des opérateurs et valorisation des compétences
Réduire l’exposition des opérateurs aux tâches répétitives, pénibles ou présentant des risques ergonomiques grâce à des systèmes automatisés et adaptatifs. Ces technologies permettent également de recentrer les compétences humaines sur des activités à plus forte valeur ajoutée, telles que la supervision des installations, le contrôle qualité et l’optimisation des processus industriels.
3. Résilience et continuité de la production
Renforcer la capacité des installations à absorber certaines perturbations liées aux conditions de fonctionnement, comme les variations de température, les vibrations ou les différences de caractéristiques des pièces. En ajustant automatiquement leurs paramètres dans les limites de fonctionnement autorisées, les équipements peuvent maintenir une production stable et réduire les interruptions liées aux variations du processus.
4. Contrôle qualité intelligent et correction en temps réel
Associer les technologies de vision industrielle, l’analyse des données et les systèmes mécatroniques pour détecter les anomalies au plus tôt dans le processus de fabrication. Lorsque les équipements le permettent, les paramètres de production peuvent être ajustés automatiquement afin de corriger certaines dérives avant qu’elles ne génèrent des défauts. Cette approche contribue à réduire les rebuts, les opérations de reprise et les coûts de non-qualité.
5. Optimisation énergétique et maintenance prédictive
Surveiller en continu le fonctionnement des équipements et leurs consommations électriques, pneumatiques et hydrauliques afin d’identifier les dérives et les signes précurseurs de défaillance. L’analyse intelligente des données permet d’anticiper certaines interventions de maintenance et d’adapter les paramètres énergétiques aux besoins réels de la production, notamment lors des phases de veille, de fonctionnement à charge partielle ou de transition entre deux cycles.
6. Interopérabilité et convergence des environnements IT et OT
Faciliter la circulation sécurisée et bidirectionnelle des données entre les équipements industriels (automates programmables, commandes numériques, systèmes Edge) et les systèmes informatiques de l’entreprise (MES, ERP, plateformes d’analyse de données et cloud).
En s’appuyant sur des architectures ouvertes et des standards de communication industriels, cette interconnexion permet de transformer les données issues des machines en informations exploitables pour le pilotage, l’optimisation et l’adaptation des processus de production.
Automatisation ouverte, architectures sans armoire et robotique intelligente
L’intégration de l’IA physique dans l’industrie manufacturière repose notamment sur des architectures d’automatisation ouvertes, des systèmes mécatroniques intelligents et des solutions robotiques capables de s’adapter aux évolutions de leur environnement.
Ces technologies ouvrent de nouvelles perspectives pour les constructeurs de machines et les exploitants industriels, particulièrement dans les secteurs exigeant une grande flexibilité et des cadences élevées, comme l’emballage et le conditionnement.
Avec ses solutions d’automatisation, d’entraînement et de robotique collaborative, Bosch Rexroth accompagne cette évolution vers des installations de production plus modulaires, connectées et adaptatives.
De l’automatisation traditionnelle à la modularité logicielle avec ctrlX AUTOMATION et ctrlX OS
La transformation des architectures industrielles passe notamment par une meilleure intégration entre les technologies opérationnelles (OT) et les systèmes informatiques (IT).
Avec ctrlX AUTOMATION, Bosch Rexroth propose un écosystème d’automatisation ouvert et modulaire, reposant sur ctrlX OS, un système d’exploitation industriel basé sur Linux et compatible avec les applications temps réel.
Cette approche permet de dépasser les limites des architectures d’automatisation traditionnelles en intégrant des fonctionnalités sous forme d’applications logicielles indépendantes et évolutives.
Les constructeurs de machines (OEM) et les industriels peuvent ainsi combiner différentes fonctions, notamment le contrôle-commande, le contrôle de mouvement, la connectivité industrielle et l’analyse des données, tout en conservant la possibilité d’intégrer leurs propres développements logiciels.
L’ouverture aux langages de programmation modernes, aux standards de communication et aux applications tierces facilite également l’intégration de nouvelles technologies.
Cette architecture constitue un socle technologique pour le déploiement de l’IA physique. Des applications d’intelligence artificielle, de vision industrielle ou d’apprentissage automatique (machine learning) peuvent être intégrées au plus près des équipements, notamment grâce aux capacités de traitement informatique en périphérie de réseau (edge computing).
L’objectif est de permettre aux machines d’exploiter les données de leurs capteurs, d’analyser leur environnement et d’adapter certains paramètres de fonctionnement en temps réel, tout en respectant les contraintes de performance et de sécurité des applications industrielles.
Les architectures sans armoire : plus de compacité, de modularité et d’efficacité énergétique
L’évolution des architectures machines ne concerne pas uniquement les logiciels. Elle transforme également l’implantation physique des équipements d’automatisation et d’entraînement.
Dans les installations conventionnelles, les armoires électriques centralisent une grande partie des équipements de commande et de puissance. Leur encombrement, les besoins de câblage et les contraintes d’installation peuvent cependant limiter la modularité des machines.
Avec ctrlX DRIVE cabinet-free, Bosch Rexroth propose une architecture d’entraînement décentralisée permettant d’installer les servo-entraînements directement sur la structure de la machine, sans nécessiter leur intégration dans une armoire électrique traditionnelle.
Cette approche présente plusieurs avantages :
- Un encombrement considérablement réduit : selon l’architecture retenue, la technologie ctrlX DRIVE cabinet-free permet de réduire jusqu’à 90 % les besoins d’espace et de câblage associés aux systèmes d’entraînement, facilitant la conception de machines plus compactes et modulaires.
- Une installation et une maintenance simplifiées : l’utilisation de câbles hybrides regroupant l’alimentation électrique et la communication permet de limiter les raccordements, de simplifier l’architecture électrique et de réduire les opérations d’installation.
- Une meilleure efficacité énergétique : la décentralisation des entraînements permet notamment de réduire les besoins de refroidissement des armoires électriques et de limiter certaines pertes énergétiques, contribuant ainsi à améliorer le rendement global des installations.
- Une plus grande modularité des machines : l’intégration des entraînements au plus près des axes facilite la conception de modules de production indépendants, qui peuvent être ajoutés, remplacés ou reconfigurés selon l’évolution des besoins.
Cette approche trouve notamment des applications dans les machines d’emballage et de conditionnement, où la compacité, la rapidité des changements de format et la flexibilité des lignes constituent des enjeux majeurs.
Elle répond ainsi aux attentes des constructeurs de machines souhaitant concevoir des équipements plus modulaires, plus simples à intégrer et capables d’évoluer avec les exigences de production.
IA physique et robotique semi-humanoïde : vers des systèmes capables de percevoir et de s’adapter
La robotique constitue l’un des domaines d’application les plus prometteurs de l’IA physique.
Les robots industriels traditionnels excellent dans l’exécution rapide et précise de tâches répétitives. Cependant, les environnements de production caractérisés par une forte variabilité des produits, des changements fréquents de formats ou des opérations de manipulation complexes nécessitent davantage de flexibilité.
L’association de la robotique collaborative, de la vision industrielle et de l’intelligence artificielle permet d’envisager des systèmes capables d’adapter leurs actions aux conditions réelles de production.
Les robots à 7 axes de Kassow Robots, offrent une grande liberté de mouvement et une flexibilité cinématique particulièrement intéressante pour les applications industrielles complexes.
Leur septième axe facilite notamment le contournement d’obstacles, l’accès aux espaces restreints et l’exécution de mouvements difficiles à réaliser avec certaines architectures robotiques conventionnelles.
Associés à des systèmes de vision, des capteurs et des logiciels intelligents, ces robots peuvent être intégrés à des applications de manipulation, de chargement de machines, de préparation de commandes ou de conditionnement nécessitant une adaptation aux caractéristiques des objets.
La robotique semi-humanoïde illustre une évolution supplémentaire de cette approche.
Un exemple concret est le développement d’une plateforme robotique mobile associant Bosch Rexroth, Kassow Robots, Roboverse Reply et Joytek.
Cette solution combine un robot mobile autonome (AMR) et deux bras collaboratifs Kassow Robots à 7 axes afin d’automatiser des opérations de préparation de kits de composants (kitting) destinés aux lignes de production.
L’intégration de la mobilité autonome, de la manipulation robotisée et de systèmes intelligents permet d’envisager des applications plus flexibles, notamment dans les environnements industriels où les opérations logistiques et les besoins de production évoluent fréquemment.
À terme, ces approches pourraient contribuer à automatiser davantage de tâches répétitives ou physiquement contraignantes, tout en permettant aux opérateurs de se concentrer sur des activités nécessitant leur expertise.
L’enjeu n’est plus seulement d’automatiser un mouvement, mais de permettre aux machines et aux robots de mieux percevoir leur environnement, d’interpréter les situations et d’adapter leurs actions aux besoins réels de la production.
Foire aux Questions
Qu'est-ce que l'IA physique et en quoi diffère-t-elle de l'intelligence artificielle traditionnelle ?
Comment les systèmes adaptatifs contribuent-ils à améliorer le TRS (Taux de Rendement Synthétique – OEE) ?
Est-il possible d'intégrer l'IA physique dans des machines industrielles existantes (brownfield) ?
Comment l'automatisation adaptative contribue-t-elle à réduire les consommations énergétiques et l'empreinte carbone des usines ?


